
Projets d'éviers OEM vs ODM : Dessin → Échantillon → Moule → Production en série
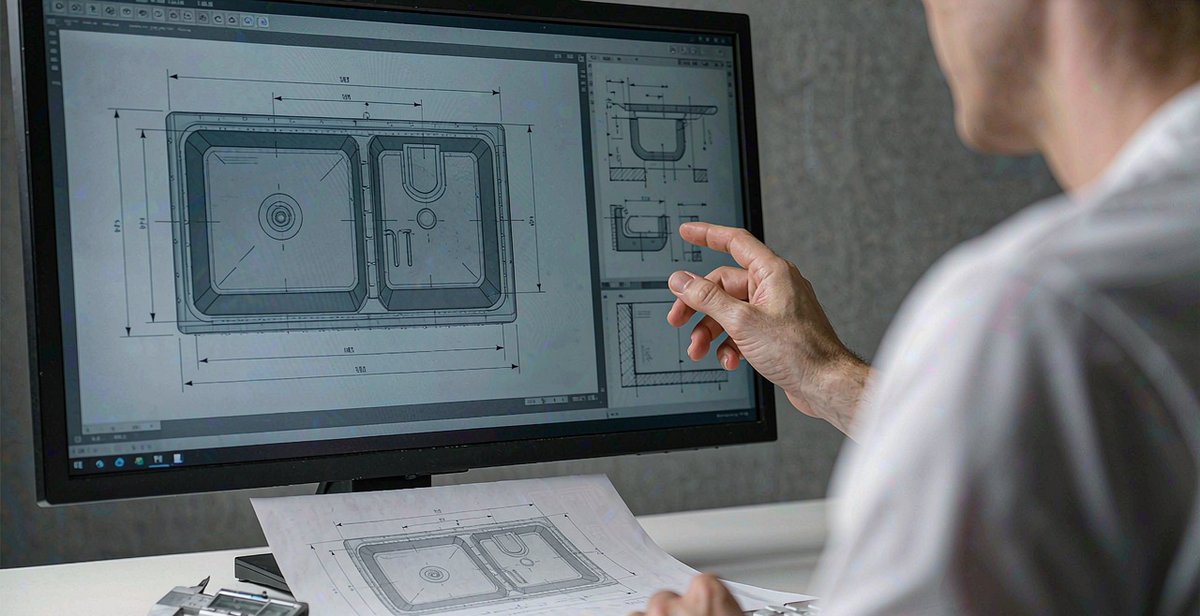
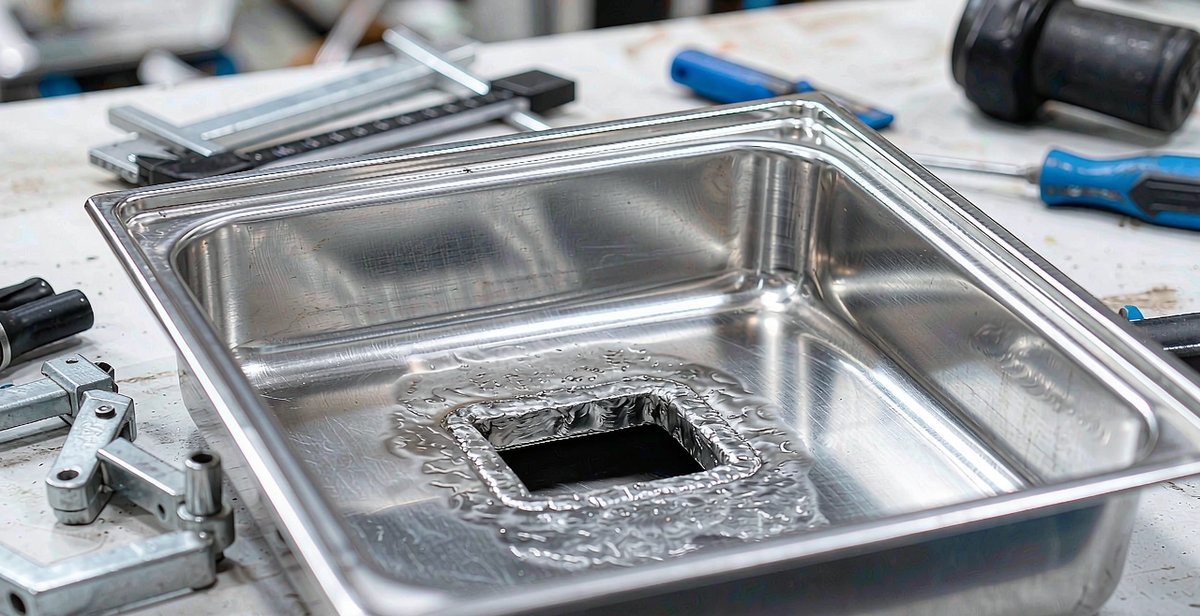
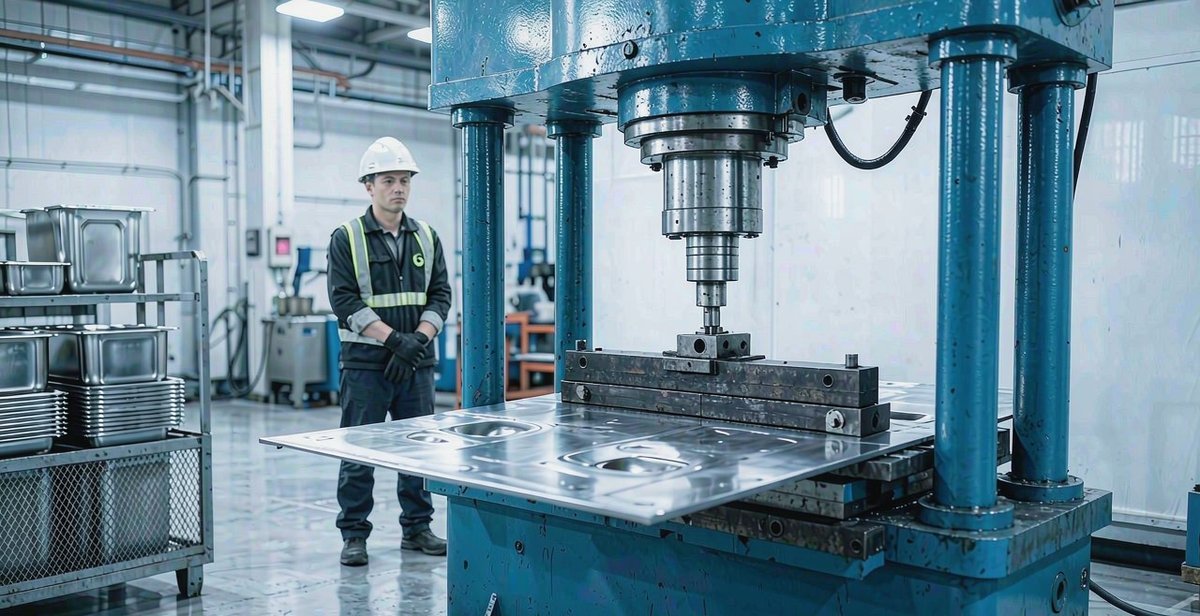
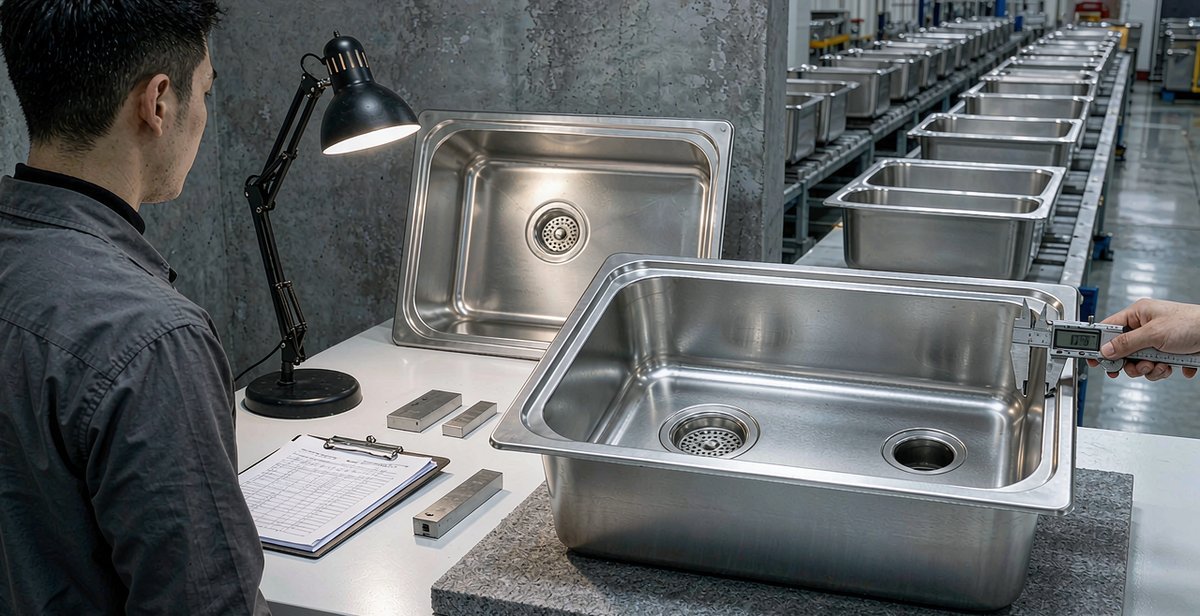
Réponse directe : OEM et ODM sont deux façons d’acquérir le même processus de fabrication. Dans un projet OEM, vous êtes propriétaire de la conception et l’usine fabrique le produit selon vos plans ; dans un projet ODM, l’usine possède une conception existante et éprouvée, que vous personnalisez et modifiez sous votre marque. Les deux modèles suivent les mêmes quatre étapes : dessin → échantillon → moule → production en série . La plupart des dépassements de coûts et des retards surviennent lors de la validation des plans et de la production de l’échantillon T1, et non sur la chaîne de production. Les acheteurs considèrent souvent les termes OEM et ODM comme des niveaux de prix. Il est plus juste de les comprendre comme différentes réponses à une question fondamentale : à qui appartient la conception ? Tout le reste (risque lié à l’outillage, protection de la propriété intellectuelle, quantité minimale de commande, rapidité de mise sur le marché) découle de cette réponse. Données de référence compilées à partir des données du programme Samsink et des gammes publiées par les fournisseurs d'éviers et d'emboutissage de métaux en Asie ; consultez la page sur le processus de fabrication de Samsink pour les chiffres de première main. Que la conception provienne de votre équipe d'ingénierie (OEM) ou de la bibliothèque de moules de l'usine (ODM), le projet passe par les mêmes contrôles qualité. Les comprendre vous permet de responsabiliser votre fournisseur aux moments opportuns : Un plan d'évier exploitable est bien plus qu'un simple croquis. Les usines qui établissent les devis les plus rapidement sont celles qui reçoivent un cahier des charges complet dès le départ, car chaque paramètre manquant devient une supposition qui se répercute sur les coûts. Préparez au minimum : Un fournisseur sérieux répond par une analyse DFM (Conception pour la Fabrication) : angles de dépouille, taux d'emboutissage, tolérance de retour élastique et cumul des tolérances. C'est là qu'une bonne usine améliore votre conception, tandis qu'une usine bon marché reste muette. L'expérience du secteur est unanime sur un point : figer le dessin avant la découpe de l'outillage ; les modifications de conception tardives sont la principale cause de retards dans les projets métalliques sur mesure. L'équipe d'ingénierie de Samsink soumet les dessins CAO/3D pour approbation avant tout investissement dans l'outillage, et la précision de coupe sur l'ébauche plate est maintenue à ±0,1 mm. Les projets d'éviers sur mesure utilisent deux échantillons très différents, et leur confusion est à l'origine de la plupart des litiges au stade de l'échantillonnage : Procédure professionnelle : mesurer les pièces T1 par rapport au plan à l’aide d’une machine à mesurer tridimensionnelle (MMT) ou d’instruments de mesure étalonnés, consigner les résultats, puis signer une approbation écrite. Conserver un exemplaire maître signé des deux côtés ; il servira de référence pour tout litige ultérieur concernant la finition, les soudures ou l’aspect esthétique. Samsink conserve les rapports d’inspection du premier article pour chaque programme personnalisé et effectue des prélèvements d’échantillons pour vérifier l’uniformité de la profondeur de formage et de l’épaisseur de paroi sur 10 % de chaque lot lors de la montée en production. Le moule est l'élément central d'un projet de fabrication d'éviers pour équipementier. Un évier de ferme ou un évier profond à une seule cuve est réalisé par emboutissage : une presse hydraulique (de 800 à 1 200 tonnes chez Samsink) pousse une ébauche plate à travers une matrice en au moins deux étapes — emboutissage initial, puis emboutissage final — afin d'éviter les déchirures. Paramètres clés que les acheteurs doivent vérifier : La conception et la fabrication des outillages prennent généralement de 4 à 8 semaines , suivies de 1 à 2 semaines pour les essais T0/T1 et de 1 à 3 semaines pour l'approbation du client et les éventuelles corrections. Le délai annoncé par Samsink pour la personnalisation des moules est de 6 à 8 semaines, grâce à son atelier d'outillage interne et à une bibliothèque de plus de 500 moules existants. C'est pourquoi de nombreuses demandes personnalisées peuvent être satisfaites par un fabricant d'équipement d'origine (ODM) sans aucun coût d'outillage. Une fois l'échantillon T1 approuvé par écrit, la production en série doit encore être validée par un essai pilote : un petit lot fabriqué sur l'outillage définitif à la vitesse de production. Ce n'est qu'après cette étape que la production à pleine capacité peut commencer. Sur une ligne de moulage par emboutissage mature, chaque cycle de fabrication dure environ 1 à 2 jours. Les commandes de production standard sont généralement livrées sous 4 à 6 semaines à compter de la confirmation de commande ; prévoyez en plus le transport maritime et les frais de douane — tenez compte du délai total d’arrivée, et non du délai de production en usine, lorsque vous annoncez des dates de lancement à vos clients. Les plages de valeurs reflètent les données publiées par les fournisseurs d'éviers et de pièces estampées, ainsi que l'historique du programme de Samsink ; votre calendrier confirmé doit toujours provenir d'une analyse DFM écrite, et non de ce tableau. Un fabricant d'éviers sur mesure pour la restauration doit répondre à des contraintes différentes de celles d'une marque d'éviers de cuisine. Les cuisines professionnelles privilégient avant tout l'hygiène et la robustesse de la structure. Les affirmations relatives à la certification par modèle doivent être vérifiées et non présumées : demandez au fournisseur de confirmer le certificat applicable à votre modèle spécifique sur le devis. Samsink fabrique des éviers en acier inoxydable à Foshan depuis 1995 et possède un deuxième site de production à Bangkok, en Thaïlande, depuis 2018. Voici les chiffres qui se cachent derrière les quatre portes décrites ci-dessus : Que vous arriviez avec un plan complet ou simplement un prix cible et un marché, le point de départ est le même : une réponse écrite à l’analyse de fabrication (DFM), un devis avec un calendrier d’étapes clés et votre ingénieur projet dédié pour la validation des échantillons et la production en série. À lire également : guide des éviers de cuisine sur mesure en acier inoxydable , quand un partenaire ODM surpasse les grandes marques et comment fonctionnent les commandes d’éviers sur mesure avec un faible minimum de commande . L'ODM est moins coûteux à démarrer car l'outillage existant ne génère pas de frais de moule et la production commence plus rapidement. L'OEM coûte plus cher au départ (l'outillage coûte généralement entre 1 500 et 5 000 $) mais se distingue par un prix unitaire plus avantageux et une meilleure différenciation à mesure que le volume augmente, notamment grâce au remboursement des frais de moule à partir de 1 000 à 2 000 unités cumulées. L'acheteur qui finance l'outil devrait en être propriétaire. Avant de partager les plans, il convient d'inclure dans le contrat de vente les modalités de propriété, de stockage, de maintenance et la garantie de non-réutilisation, et de signer un accord de confidentialité au préalable. Un programme OEM réaliste s'étend sur environ 8 à 14 semaines, du dessin final à la mise en production : 4 à 8 semaines pour l'outillage, 1 à 2 semaines pour les essais T1, 1 à 3 semaines pour l'homologation et les corrections, 1 à 2 semaines pour le pilote et la documentation. Il faut ajouter 4 à 6 semaines pour chaque commande de production et 3 à 5 semaines pour le transport maritime. L'échantillon T1 est la première pièce produite par l'outil de fabrication. Il permet d'évaluer la qualité d'emboutissage, l'amincissement des parois et les tolérances réelles, ce qu'un prototype réalisé à la main ne peut pas faire. Il doit être validé par écrit, accompagné d'un exemplaire maître. Oui — et la plupart des gammes de marques privées à succès fonctionnent ainsi : des carrosseries ODM issues de la bibliothèque de moules existante pour les tailles à rotation rapide, ainsi qu’un ou deux modèles phares OEM avec un outillage exclusif pour la différenciation. Envoyez à Samsink votre dessin, échantillon ou même un croquis — l'équipe d'ingénierie vous répondra avec une analyse DFM, un calendrier des étapes clés et un devis, généralement sous 24 heures.
OEM vs ODM en bref : Qu’est-ce qui change réellement ?
Dimension OEM (vous êtes propriétaire du design) ODM (l'usine est propriétaire du design) Point de départ Vos dessins, fichiers CAO ou un échantillon physique à rétroconcevoir Bibliothèque de moules existante de l'usine (plus de 500 moules chez Samsink) Outillage Nouvelle matrice d'emboutissage profond si aucun moule existant ne convient ; généralement à la charge de l'acheteur. Aucun coût d'outillage lorsqu'un moule existant est réutilisé. Propriété intellectuelle des dessins et modèles Votre conception ; les moules exclusifs ne sont jamais réutilisés pour d’autres clients ; accord de confidentialité avant la diffusion des plans Conception d'usine ; l'exclusivité s'arrête à votre logo, votre emballage et vos options. MOQ typique Plus d'investissements dans les nouveaux outils ; moins d'investissements dans les programmes de logos laser. Les programmes de gravure de logo peuvent débuter à partir d'une cinquantaine d'unités. Délai de mise sur le marché Plus long : Conception pour la fabrication (DFM), outillage (4 à 8 semaines) et approbation T1 avant la production Plus rapide : les commandes standard sont généralement expédiées en 4 à 6 semaines. Idéal pour Marques aux spécifications uniques, chaînes de restauration, éviers de poste de travail exclusifs Distributeurs et vendeurs en ligne constituent rapidement une gamme de marques privées. Les deux modèles utilisent les mêmes quatre portes.
Étape 1 — Dessin : Ce dont une usine d’éviers a besoin avant d’établir un devis
Étape 2 — Échantillon : Prototype fait main vs T1 sorti de l’outil
Étape 3 — Moule : En quoi consiste réellement l’outillage d’emboutissage profond ?
Étape 4 — Production de masse : De l’approbation du premier article au conditionnement
Délais et coûts typiques pour les quatre portes
Scène Durée typique Exposition typique aux coûts Demande de devis, conception pour la fabrication et gel des dessins 1 à 2 semaines Temps d'ingénierie (souvent imputé au premier ordre) Prototype fait main Quelques jours à deux semaines Frais d'échantillon, généralement remboursables à la commande Conception et fabrication d'outillage 4 à 8 semaines Dé de tirage typique : 1 500 $ à 5 000 $ ; souvent remisé à partir de 1 000 à 2 000 unités Essais et corrections T0/T1 1 à 2 semaines (+1 à 3 semaines pour l'approbation) Inclus dans les frais d'outillage par la plupart des usines Exécution pilote et documentation 1 à 2 semaines Mineure production de masse 4 à 6 semaines par commande Prix FOB unitaire fret maritime et douanes Livraison en 3 à 5 semaines aux États-Unis et en Europe Fret, droits de douane, stock tampon Cinq exemples de projets d'éviers sur mesure qui tournent mal
Exigences supplémentaires pour les projets de restauration et industriels
Certifications et documents à demander avant la production
Comment Samsink gère les programmes OEM et ODM pour les éviers
Liste de vérification préalable à la demande de prix : Que faut-il envoyer avant de demander un prix ?
Foire aux questions
Pour un évier sur mesure en acier inoxydable, est-il plus économique de commander un fabricant (OEM) ou un fabricant d'équipement d'origine (ODM) ?
À qui appartient le moule dans le cadre d'un projet d'évier OEM ?
Combien de temps faut-il pour fabriquer un évier sur mesure, du dessin à la production en série ?
Qu’est-ce qu’un échantillon T1 et pourquoi est-il plus important qu’un prototype ?
Puis-je combiner les activités OEM et ODM au sein d'une même gamme de produits ?
Prêt à passer du dessin au conteneur ?

